Schritt-für-Schritt-Anleitung zum Schweißen von HDPE-Geomembranen
Das Schweißen von HDPE-Geomembranen ist ein technisches Verfahren, bei dem Polyethylen-Dichtungsbahnen hoher Dichte mittels kontrollierter Hitze und Druck thermisch verbunden werden, um eine durchgehende, undurchlässige Barriere zu schaffen. Fachgerechtes Schweißen gewährleistet die strukturelle Integrität und verhindert Leckagen in Dichtungssystemen, die im Bergbau, auf Deponien, in der Aquakultur und bei Wasserinfrastrukturprojekten eingesetzt werden.
Technische Parameter und Spezifikationen
| Parameter | Typischer Wert | Notizen |
|---|---|---|
| Geomembrandicke | 0,75 mm – 2,5 mm | Im Bergbau und bei Deponien werden üblicherweise 1,5–2,0 mm große Materialien verwendet. |
| Schweißtemperatur | 220 °C – 450 °C | Angepasst an Dicke und Wetterbedingungen |
| Schweißgeschwindigkeit | 1,5 – 4,0 m/min | Hängt vom Maschinenmodell ab |
| Überlappungsbreite | 100 – 150 mm | Standardüberlappung beim Doppelnahtschweißen |
| Schälfestigkeit | >90 % der Festigkeit des Grundmaterials | Durch zerstörende Prüfungen verifiziert |
| Luftdrucktest | 200–300 kPa | Antrag auf Überprüfung der Doppelspurnaht |
Struktur und Materialzusammensetzung
Typische HDPE-Geomembran-Auskleidungsbahnen bestehen aus folgenden Schichten:
Polyethylenharz hoher Dichte– Bietet chemische Beständigkeit und strukturelle Festigkeit
Ruß (2–3 %)– Verbessert die UV-Beständigkeit und die Langzeitbeständigkeit
Antioxidantien– Polymerabbau während der thermischen Verarbeitung verhindern
Stabilisatoren– Verbesserung der Beständigkeit gegen umweltbedingte Spannungsrisse
Oberflächenstruktur (optional)– Verbessert die Hangreibung
Herstellungsverfahren von HDPE-Geomembranbahnen
Das Verständnis des Blechherstellungsprozesses hilft Ingenieuren dabei, die Kompatibilität mit Schweißverfahren sicherzustellen.
Rohstoffmischung
Polyethylenharz, Ruß-Masterbatch und Stabilisatoren werden mithilfe automatisierter Dosiersysteme vermischt.Extrusionsverarbeitung
Die Mischung wird in einem Hochleistungsextruder bei etwa 200–230°C geschmolzen.Flachblechbildung
Geschmolzenes Polymer durchströmt eine breite Schlitzdüse und bildet so gleichmäßige Platten.Kalanderkühlung
Kühlwalzen stabilisieren die Dicke und die Oberflächenstruktur.Online-Dickenprüfung
Lasermesssysteme gewährleisten eine gleichbleibende Produktdicke.Rollen und Verpacken
Die fertigen Geokunststoffbahnen werden zu Rollen aufgewickelt und zu den Baustellen transportiert.
Branchenvergleich der Geokunststoff-Schweißverfahren
| Verfahren | Ausrüstung | Vorteile | Einschränkungen |
|---|---|---|---|
| Heißkeilschweißen | Automatischer Keilschweißer | Höchste Zuverlässigkeit der Nahtqualität, Doppelnahtschweißung | Erfordert einen stabilen Untergrund |
| Heißluftschweißen | Hand-Heißluftpistole | Flexibel für Detailarbeiten | Geringere Konsistenz bei langen Nähten |
| Extrusionsschweißen | Extrusionsschweißgerät | Ideal für Reparaturen und Flicken | Langsamer bei langen Nähten |
| Kleben | Chemische Klebstoffe | Geringe Ausrüstungskosten | Nicht für kritische Sicherheitsvorkehrungen empfohlen |
Anwendungen des Schweißens von HDPE-Geomembranen
In den folgenden technischen Systemen sind korrekte Schweißverfahren unerlässlich:
Lagereinrichtungen für Bergbaurückstände
Deponien für Siedlungsabfälle
Lagunen zur Abwasserbehandlung
Landwirtschaftliche Bewässerungsreservoirs
Teichauskleidung für Aquakulturen
Auffangbecken für industrielle Chemikalien
Typische Stakeholder sind:
Auftragnehmer für die Installation von Geomembranen
EPC-Engineering-Unternehmen
Entwickler von Bergbauinfrastruktur
Umweltschutzbehörden
Schritt-für-Schritt-Anleitung zum Verschweißen von HDPE-Geomembranen
Oberflächenvorbereitung
Stellen Sie sicher, dass der Untergrund glatt, trocken und frei von scharfen Gegenständen ist, die die Auskleidung beschädigen könnten.Panel-Platzierung
Die Geokunststoffbahnen ausrollen und gemäß den Layoutzeichnungen ausrichten.Überlappungs-Setup
Zwischen benachbarten Blättern ist ein Überlappungsgrad von 100–150 mm einzuhalten.Ausrüstungsaufbau
Konfigurieren Sie die Temperatur-, Geschwindigkeits- und Druckeinstellungen der automatischen Keilschweißmaschine.Probeschweißen
Vor dem eigentlichen Schweißen sollten Probeschweißungen durchgeführt und die Schäl- und Scherfestigkeit überprüft werden.Hauptnahtschweißen
Führen Sie eine automatische Schweißmaschine entlang der Überlappungszone, um Doppelnahtverbindungen zu erzeugen.Qualitätsprüfung
Führen Sie zerstörungsfreie Luftdruckprüfungen durch, um Nahtunichtigkeiten aufzudecken.zerstörende Probenahme
Zur Prüfung der Schäl- und Scherfestigkeit im Labor werden stichprobenartige Nahtproben entnommen.
Wichtige technische Herausforderungen und Lösungsansätze
Temperaturschwankungen
Verwenden Sie Schweißgeräte mit automatischer Temperaturregelung.Windverschmutzung
Bringen Sie Windschutzvorrichtungen an, um zu verhindern, dass Schmutz in die Naht gelangt.Unebener Untergrund
Vor dem Einbringen der Dichtungsbahnen die Bodenschichten verdichten und hervorstehende Steine entfernen.Uneinheitliche Nahtqualität
Zertifizierte Schweißtechniker ausbilden und strenge Qualitätskontrollprotokolle implementieren.
Risikowarnungen und Präventionsmaßnahmen
Schweißen Sie nicht bei Regen oder wenn Oberflächenfeuchtigkeit vorhanden ist.
Schweißen Sie nicht bei Umgebungstemperaturen unter 0°C ohne Spezialausrüstung.
Stellen Sie sicher, dass die Schweißmaschinen täglich kalibriert werden.
Verunreinigung der Auskleidung durch Erde, Staub oder Kraftstoffrückstände verhindern.
Befolgen Sie die dokumentierten Qualitätskontrollpläne für die Installation.
Leitfaden für Beschaffung und Geräteauswahl
Bestimmung der Geokunststoffdichtungsbahndicke und der Materialgüte.
Wählen Sie kompatible Schweißmaschinen (Keilschweißgerät + Extrusionsschweißgerät).
Prüfen Sie, ob der Lieferant die internationalen Geokunststoffdichtungsnormen einhält.
Überprüfung der Zertifizierungsanforderungen für Schweißtechniker.
Bewerten Sie die Verfügbarkeit von Testgeräten vor Ort.
Bitte prüfen Sie die Fähigkeit des Lieferanten zur technischen Installationsunterstützung.
Fallstudie zum Ingenieurwesen
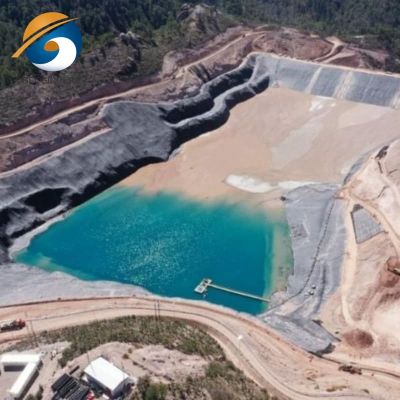
Für ein Kupferbergbauprojekt in Südamerika war die Installation eines 320.000 m² großen HDPE-Geomembransystems zur Abdichtung der Abraumhalden erforderlich. Dabei wurden 2,0 mm dicke HDPE-Geomembranbahnen mit automatischen Heißkeilschweißmaschinen verschweißt.
Das Montageteam schweißte täglich rund 3.500 Meter Nähte. Die Nähte der Doppelgleise wurden mit einem Luftdrucktest bei 250 kPa geprüft. Die abschließende zerstörende Prüfung bestätigte eine Nahtfestigkeit von über 95 % der Festigkeit des Grundmaterials, wodurch die Umweltschutzbestimmungen erfüllt wurden.
Häufig gestellte Fragen (FAQ)
1. Welches ist das beste Schweißverfahren für HDPE-Geomembranen?
Das Heißkeilschweißen ist die zuverlässigste Methode für lange Nähte.
2. Welche Überlappung ist für das Schweißen von Geomembranen erforderlich?
Die Standardüberlappung beträgt 100–150 mm.
3. Kann eine HDPE-Geomembran bei Kälte geschweißt werden?
Ja, aber Schweißtemperatur und -geschwindigkeit müssen angepasst werden.
4. Wie wird die Nahtqualität überprüft?
Durch Luftdruckprüfung und zerstörende Schäl-/Scherversuche.
5. Welche Ausrüstung wird zum Schweißen benötigt?
Automatischer Keilschweißer, Extrusionsschweißgerät und Prüfwerkzeuge.
6. Wie hoch ist die typische Schweißgeschwindigkeit?
Zwischen 1,5 und 4 Metern pro Minute.
7. Wie lange halten Geokunststoffdichtungsbahnen?
Fachgerecht verschweißte Nähte können über 30 Jahre halten.
8. Was verursacht schwache Geokunststoffdichtungsbahnen-Nähte?
Falsche Temperatur, Verunreinigung oder mangelhafte Druckregelung.
9. Können beschädigte Geokunststoffdichtungsbahnen repariert werden?
Ja, mit Extrusionsschweiß- und Patchtechniken.
10. Sind Prüfungen für Deponieabdichtungen obligatorisch?
Ja. Umweltauflagen erfordern strenge Nahtprüfungen.
Technische Informationen oder ein Projektangebot anfordern
Für Bauprojekte, die eine Schweißberatung für HDPE-Geomembranen erfordern, kann unser technisches Team Folgendes bereitstellen:
Detaillierte Schweißverfahrensspezifikationen
Installationshandbücher und technische Zeichnungen
Ausrüstungsempfehlungen für die Feldinstallation
Projektspezifische Kostenschätzungen für Auskleidungssysteme
Technische Muster zum Testen
Kontaktieren Sie unsere technische Abteilung, um Angebote, Produktspezifikationen oder technische Unterstützung für Ihr Containment-Projekt anzufordern.
Autorenkompetenz (E-E-A-T)
Dieser Artikel wurde von einem Spezialisten für Geomembrantechnik mit mehr als 12 Jahren Erfahrung in der Gestaltung von Eindämmungssystemen, der Installationsüberwachung und der Materialbeschaffung für Bergbau-, Deponie- und Wasserinfrastrukturprojekte verfasst. Der Autor war an über 40 internationalen Geomembran-Auskleidungsinstallationen in Asien, Afrika und Südamerika beteiligt und unterstützte EPC-Auftragnehmer und Umwelttechnikunternehmen.